Comprar um robô ou uma máquina automatizada pode parecer uma decisão simples: comparar preços, escolher o equipamento mais rápido e calcular quanto tempo levará para recuperar o investimento. Na prática, esse raciocínio costuma deixar de fora despesas importantes — integração, segurança, treinamento, manutenção e atualizações — que podem transformar uma solução aparentemente barata em um projeto caro e difícil de operar.
É por isso que o custo total de propriedade, conhecido pela sigla TCO, está ganhando espaço nas decisões industriais. Segundo o portal Terra.com.br, com base em pesquisas recentes da Confederação Nacional da Indústria (CNI), empresas brasileiras estão examinando projetos de automação com mais cautela e considerando aspectos técnicos, econômicos e humanos antes de investir. Para quem avalia modernizar uma fábrica, entender esse movimento ajuda a fazer uma pergunta mais útil do que “quanto custa o equipamento?”: quanto custará manter a solução funcionando e entregando resultado ao longo do tempo?
A resposta depende do processo, da infraestrutura existente e das pessoas que trabalharão com a tecnologia. Este guia explica como comparar alternativas, calcular o TCO, identificar riscos e organizar a implantação sem confundir mecanização, robotização e automação.
O que os dados da CNI indicam — e o que não permitem concluir
Na Sondagem Industrial de setembro de 2026, o Índice de Intenção de Investimento recuou para 51,3 pontos. O dado aponta maior cautela nas decisões de investimento, mas não significa que os investimentos tenham caído 51,3%, nem permite concluir, sozinho, que as empresas abandonaram projetos de modernização. Um índice é um indicador agregado; deve ser interpretado conforme sua metodologia e em conjunto com outros sinais econômicos.
Já a Sondagem Especial nº 105, publicada em agosto de 2026, analisou as principais máquinas e equipamentos adquiridos pela indústria em 2025. De acordo com o levantamento, 72% tinham como objetivo mecanizar operações, 19% robotizá-las e 5% automatizá-las. Como esses percentuais somam 96%, não se deve presumir, sem consultar a metodologia completa, o que representa a parcela restante ou se as categorias são exaustivas.
Os números ajudam a mostrar que “modernizar” não é sinônimo de instalar robôs. Uma empresa pode reduzir esforço físico com um equipamento mecanizado, automatizar uma sequência com sensores e controladores ou introduzir robôs para executar movimentos programáveis. Cada caminho resolve problemas diferentes e apresenta custos, riscos e exigências próprios.
Mecanização, robotização e automação: diferenças práticas
Mecanização: a máquina auxilia o trabalho
Na mecanização, um equipamento reduz o esforço físico ou aumenta a capacidade de uma tarefa, mas o operador ainda pode controlar diretamente boa parte da operação. Uma talha elétrica, por exemplo, ajuda a movimentar cargas que seriam difíceis de erguer manualmente. Pode ser uma solução adequada quando o problema principal é esforço, peso ou produtividade, sem necessidade de uma sequência automática complexa.
Robotização: movimentos programáveis executados por robôs
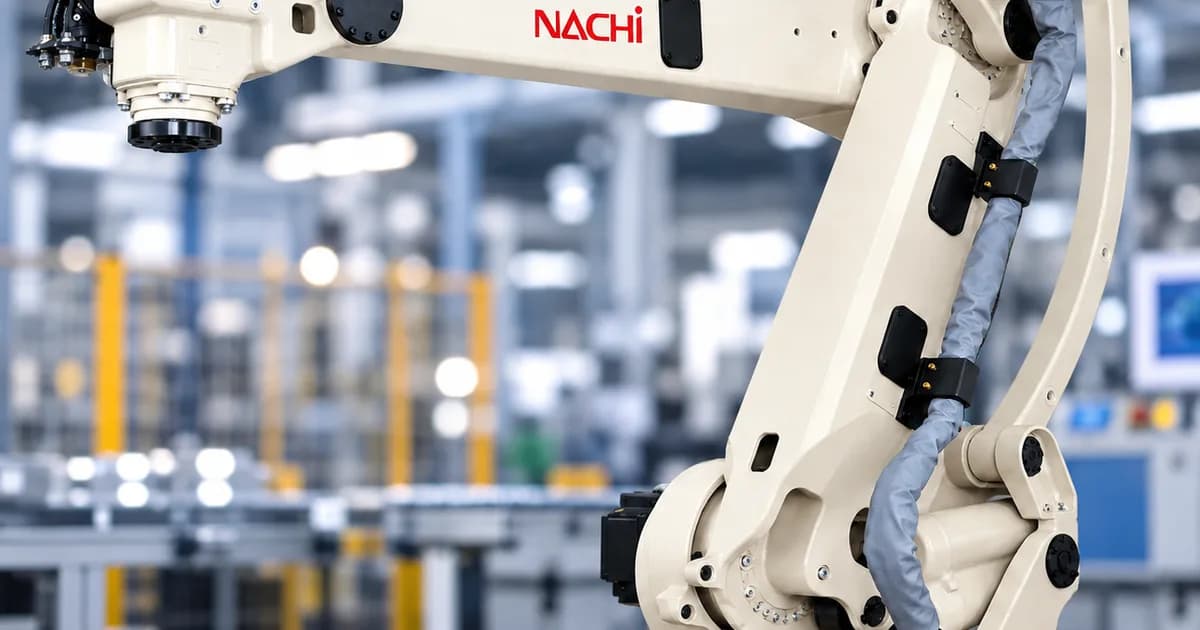
Robotização é o uso de robôs industriais ou colaborativos para executar tarefas como paletização, soldagem, pintura, alimentação de máquinas ou movimentação de peças. O robô pode repetir trajetórias com consistência, mas não opera isoladamente: precisa de dispositivos de segurança, ferramentas de fim de braço, programação, integração e manutenção. Um robô instalado sem esses elementos não constitui, por si só, uma célula produtiva pronta.
Automação: coordenação de etapas e sistemas
Automação é um conceito mais amplo. Pode envolver sensores, controladores lógicos programáveis (CLPs), software supervisório, atuadores, máquinas e sistemas de gestão. O objetivo é controlar ou coordenar processos com diferentes níveis de intervenção humana. Uma linha pode ser automatizada sem robôs; também pode incluir robôs integrados a transportadores, inspeção de qualidade e rastreabilidade.
Na escolha, o ponto de partida deve ser o problema do processo, não a tecnologia que está em evidência. Se a dificuldade é uma tarefa repetitiva e ergonomicamente exigente, a resposta pode ser um dispositivo de auxílio, uma alteração de layout ou uma célula robotizada. Se o gargalo é a falta de dados para controlar a qualidade, sensores e integração podem ser mais relevantes do que um braço robótico.
O que compõe o custo total de propriedade
O TCO reúne os custos de aquisição, implantação, operação e encerramento ou substituição de uma solução durante um período definido. O valor de compra é apenas uma parte da conta. Para uma comparação justa, todas as alternativas devem ser avaliadas no mesmo horizonte — por exemplo, cinco ou oito anos — e com premissas explícitas sobre produção, turnos, manutenção e vida útil.
- Investimento inicial: equipamento, ferramentas, garras, sensores, painéis elétricos, proteções físicas e adaptações de infraestrutura.
- Engenharia e integração: projeto, programação, conexão com CLPs e sistemas existentes, testes, validação e comissionamento.
- Segurança: análise de riscos, cercas, intertravamentos, scanners, cortinas de luz, sinalização e validação das funções de segurança.
- Operação: energia, consumíveis, licenças, conectividade, espaço ocupado e eventuais custos de suporte remoto.
- Manutenção: peças de reposição, inspeções, contratos, mão de obra especializada e perdas decorrentes de paradas.
- Pessoas: treinamento de operadores, programadores e técnicos; tempo de capacitação; documentação e atualização de competências.
- Adaptação e fim de vida: mudanças de produto, reprogramações, atualização de componentes, desativação e valor residual.
Uma conta simplificada pode ser expressa assim: TCO = investimento inicial + custos recorrentes e de suporte + custos de integração e adaptação − valor residual. Para decisões mais rigorosas, a empresa também pode considerar inflação, custo de capital, impostos e valor presente dos gastos futuros. O importante é não comparar o preço à vista de uma alternativa com o custo de ciclo de vida de outra.
O custo menos visível: parada e perda de produção
Uma falha não custa apenas a peça de reposição. Se a célula interrompe uma linha, a empresa pode perder produção, atrasar entregas ou deslocar trabalhadores para uma operação manual de contingência. Por isso, vale estimar o impacto financeiro de uma hora de parada e avaliar a disponibilidade de componentes, o prazo de atendimento técnico e a possibilidade de operar em modo seguro enquanto o problema é resolvido.
Esse cálculo não deve ser inflado para justificar automaticamente a compra. Use dados da fábrica sempre que possível: histórico de paradas, taxa de refugo, produção por hora, tempo médio de reparo e custo real de horas extras. Quando não houver dados confiáveis, registre a incerteza em vez de apresentar estimativas como fatos.
Como avaliar um projeto de automação em oito etapas
- Defina o problema operacional. Descreva a tarefa, o volume, os turnos, as variações de produto e as dificuldades atuais. “Queremos um robô” não é um requisito; “precisamos paletizar caixas de três formatos, com determinado ritmo e limite de peso” é um começo verificável.
- Estabeleça uma linha de base. Registre produtividade, refugo, tempo de ciclo, paradas, esforço físico e ocorrências de segurança antes da mudança. Sem esse retrato, será difícil provar se o projeto melhorou o processo.
- Especifique requisitos funcionais. Determine carga, alcance, precisão, velocidade, qualidade esperada, espaço disponível, condições ambientais e mudanças previstas. Inclua tolerâncias e critérios de aceitação, não apenas uma descrição genérica.
- Mapeie a integração. Identifique CLPs, protocolos, sistemas de execução, sensores, redes industriais e requisitos de rastreabilidade. Verifique quem será responsável por manter cada interface e como a solução se comportará se a comunicação falhar.
- Compare alternativas. Avalie melhoria manual, mecanização, automação convencional e robotização. Considere também redesenhar o processo: automatizar uma etapa desnecessária pode apenas tornar mais eficiente um desperdício existente.
- Faça análise de riscos e ergonomia. Examine perigos de impacto, esmagamento, acesso inesperado, falhas de sensores e tarefas de manutenção. A avaliação deve abranger operação normal, limpeza, troca de ferramenta, programação e recuperação de falhas.
- Calcule o TCO e os benefícios. Use o mesmo horizonte, volume de produção e premissas para cada alternativa. Separe economias comprováveis de benefícios difíceis de quantificar, como flexibilidade ou redução de exposição a tarefas perigosas.
- Planeje um piloto e a capacitação. Teste a solução em condições representativas, defina indicadores de sucesso e treine as equipes antes da expansão. Inclua um plano de contingência para paradas e critérios para corrigir ou interromper o piloto.
Uma planilha de comparação pode tornar a decisão mais transparente. Na tela, a equipe verá uma tabela com uma linha para cada alternativa e colunas para investimento inicial, custo anual de manutenção, horas de parada estimadas, necessidade de treinamento, capacidade e riscos. Uma coluna final pode mostrar o TCO no horizonte escolhido. Esse formato não substitui a engenharia, mas ajuda a revelar quais premissas estão pesando mais na escolha.
Comparação de alternativas: qual abordagem faz sentido?
- Melhoria manual ou redesenho do posto: costuma exigir menor investimento e pode ser rápida de testar. É útil quando o problema está no layout, na sequência de trabalho ou na organização. Tem limites quando há esforço físico elevado, exposição a riscos ou necessidade de grande aumento de capacidade.
- Mecanização: pode aliviar tarefas pesadas sem introduzir uma célula complexa. Em geral, preserva flexibilidade, mas pode depender da atuação contínua do operador e não resolver gargalos de ritmo ou repetibilidade.
- Automação fixa ou convencional: pode ser eficiente em operações estáveis e de alto volume. Tende a exigir engenharia e mudanças de processo; alterações frequentes de produto podem elevar o custo de adaptação.
- Robotização: oferece programabilidade para tarefas repetitivas e pode atender diferentes trajetórias ou produtos, conforme o projeto. Exige integração, validação de segurança, programação e manutenção especializada; não é sempre a alternativa mais barata nem a mais simples.
Uma célula de paletização robotizada, como a citada por Wallas Souza, supervisor de Robótica e Automação da NACHI Brasil, ilustra essa lógica. O robô pode assumir movimentos repetitivos ou fisicamente exigentes, enquanto pessoas continuam necessárias para programação, supervisão, manutenção e melhoria contínua. O resultado depende de como a célula é dimensionada, de sua integração com o fluxo de materiais e de como as equipes são preparadas para trabalhar com ela.
Segurança e fator humano fazem parte do projeto
Automatizar não elimina automaticamente riscos ocupacionais. A tecnologia pode reduzir a exposição a movimentos repetitivos, cargas pesadas ou ambientes perigosos, mas também cria perigos novos: movimento inesperado, esmagamento em áreas de acesso, falha de intertravamento, intervenção durante manutenção ou interação inadequada com um robô colaborativo.
Por isso, a análise de segurança deve considerar a máquina e o sistema completo, incluindo ferramentas, peças manipuladas, cercamentos, modos de operação e procedimentos de recuperação. Robôs colaborativos não são intrinsecamente seguros em qualquer aplicação: velocidade, força, geometria da ferramenta, peça transportada e espaço de trabalho influenciam o risco. A avaliação deve ser feita por profissionais competentes e alinhada às normas e exigências aplicáveis à instalação.
A capacitação também precisa ir além de uma apresentação inicial. Operadores devem saber reconhecer estados da máquina e agir diante de alarmes; técnicos precisam compreender manutenção e procedimentos de bloqueio; programadores devem controlar alterações e documentar versões. A CNI destacou em abril de 2026 a importância de habilidades digitais avançadas, enquanto a OIT e a Federação Internacional de Robótica (IFR) têm enfatizado, respectivamente, a gestão de novos riscos e a qualificação e participação dos trabalhadores.
Envolver a equipe desde o diagnóstico pode revelar problemas que não aparecem no desenho técnico: dificuldade de abastecimento, falta de espaço para manutenção, sequências que variam entre turnos ou necessidade de acesso para limpeza. A participação não substitui a responsabilidade da empresa pela segurança; ajuda a projetar uma solução mais utilizável e sustentável.
Erros comuns que elevam o TCO
- Escolher pelo menor preço de compra: ignora integração, treinamento, suporte e custo de parada.
- Automatizar um processo mal definido: transfere gargalos e desperdícios para uma máquina mais cara.
- Subestimar as interfaces: sistemas incompatíveis podem exigir adaptadores, programação adicional ou mudanças na infraestrutura.
- Não planejar manutenção: a ausência de peças críticas ou de pessoal capacitado aumenta o tempo de indisponibilidade.
- Tratar treinamento como evento único: mudanças de produto, software e equipe exigem atualização contínua.
- Prometer retorno com premissas frágeis: ganhos estimados de produção precisam ser confrontados com demanda, disponibilidade e capacidade dos processos seguintes.
O que esperar dos próximos anos
A cautela indicada pela intenção de investimento não significa necessariamente uma pausa tecnológica. Ela pode aumentar a exigência por projetos com resultados mensuráveis, implantação gradual e integração mais bem planejada. É razoável esperar que empresas comparem com mais atenção soluções modulares, monitoramento de condição, conectividade e ferramentas de análise, mas a adoção dependerá de custos, disponibilidade de profissionais, infraestrutura digital e retorno demonstrável.
Também deve crescer a importância de avaliar a flexibilidade. Uma solução pode ter bom desempenho hoje e se tornar cara se mudanças de produto exigirem longas reprogramações ou substituição de componentes. Isso não torna a tecnologia mais flexível sempre superior: em processos estáveis e de grande volume, uma solução dedicada pode apresentar melhor custo-benefício. O cenário futuro favorece decisões baseadas em dados do processo e no ciclo de vida, não em promessas genéricas de produtividade.
FAQ: dúvidas frequentes sobre TCO e automação industrial
TCO e preço de aquisição são a mesma coisa?
Não. O preço de aquisição é o valor pago pelo equipamento ou sistema. O TCO inclui também implantação, integração, operação, manutenção, treinamento, atualizações e outros custos ao longo do período analisado, além de eventual valor residual.
Como saber se vale a pena instalar um robô?
Comece por um problema mensurável: capacidade insuficiente, repetitividade, risco ergonômico, qualidade inconsistente ou dificuldade de manter o processo. Depois compare a robotização com mecanização, redesenho e outras opções usando os mesmos requisitos e horizonte de custos. Um robô pode ser adequado, mas não é uma solução universal.
Automação sempre reduz empregos?
Não é possível responder de forma geral: o efeito varia por setor, tarefa, escala e estratégia da empresa. A automação pode retirar pessoas de atividades repetitivas ou perigosas e alterar as competências exigidas. Planejar formação, realocação e participação dos trabalhadores é parte importante de uma implantação responsável.
Uma célula robotizada colaborativa dispensa cercas?
Não necessariamente. “Colaborativo” não significa seguro em qualquer configuração. A necessidade de cercas ou de outras medidas depende da avaliação de risco da aplicação completa, incluindo velocidades, forças, ferramentas, peças e possíveis formas de contato. A decisão deve seguir normas aplicáveis e validação profissional.
Qual deve ser o horizonte usado no cálculo do TCO?
O horizonte precisa refletir o uso esperado e permitir comparar alternativas em condições equivalentes. Cinco anos pode servir como exemplo inicial, mas não é uma regra. Vida útil, contratos, mudanças de produto, custo de capital e política de substituição podem justificar outro período.
Em resumo, um projeto industrial bem avaliado começa pelo processo e termina numa comparação transparente de custos, benefícios, riscos e capacidades humanas. O TCO não serve para desestimular a automação: serve para revelar o que a empresa realmente está comprando e quais condições serão necessárias para obter valor da tecnologia.
E você, já testou essa funcionalidade? Conte sua experiência (ou dúvidas) nos comentários! Se este guia te ajudou, compartilhe com alguém que também precisa saber disso. E para receber nossos tutoriais e análises em primeira mão, assine a newsletter do Tech Advisor Brasil.